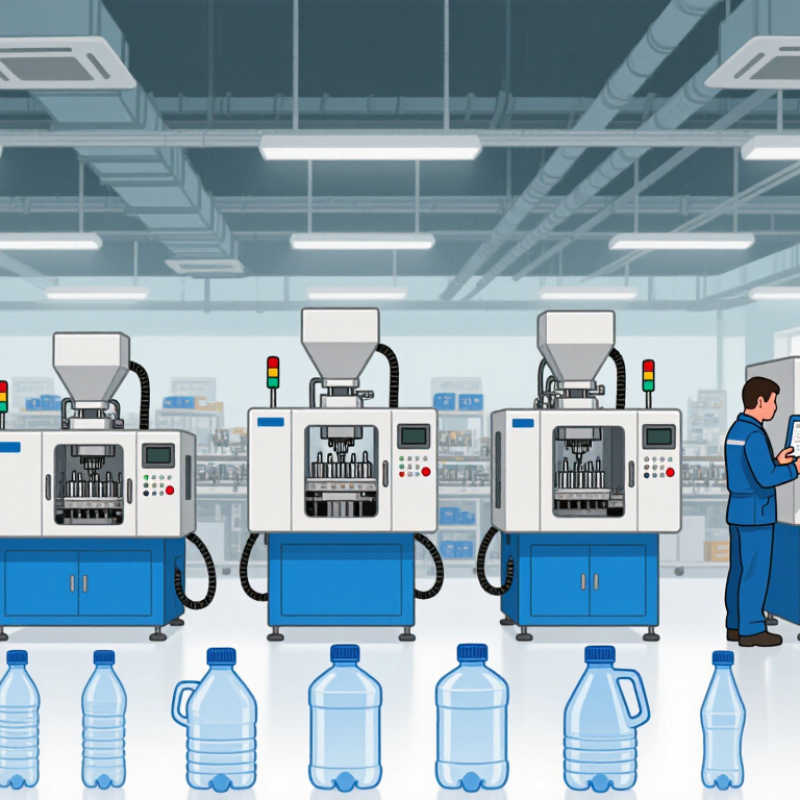
Elegir entre las 7 mejores máquinas de soplado de PET exige mirar más allá del precio anunciado. Una Máquina De Soplado De Pet debe adaptarse al volumen de producción, al tipo de botella y al espacio disponible. También conviene revisar su consumo eléctrico, presión de trabajo, velocidad y facilidad de mantenimiento. Una línea que fabrica 2.000 envases por hora no responde igual que un equipo industrial de mayor capacidad.
La experiencia de técnicos y usuarios ayuda a detectar diferencias que las fichas comerciales suelen ocultar. El acceso al molde, la estabilidad de la temperatura y la disponibilidad de repuestos pueden ahorrar muchas horas de parada. Una inspección visual debe incluir mangueras, conexiones, panel de control y sistema de enfriamiento. Los fabricantes confiables ofrecen manuales claros, capacitación y asistencia técnica verificable. Eso importa mucho.
No existe una máquina perfecta para todas las empresas. A veces, un modelo económico termina costando más por su mantenimiento irregular. También puede ocurrir lo contrario: comprar una unidad demasiado avanzada para una producción pequeña. En esta comparativa analizamos rendimiento, automatización, compatibilidad con preformas y calidad final del envase. Consideraremos botellas transparentes, recipientes resistentes y formatos con distintos cuellos. La pretende orientar, aunque cada fábrica debe comprobar sus necesidades reales antes de decidir. Un pequeño error de cálculo puede afectar toda la operación.
Una sopladora de PET convierte una preforma en un envase mediante calor, estirado y aire comprimido. La preforma parece un tubo pequeño, pero ya contiene la rosca y parte del cuello. Su peso, espesor y material influyen directamente en el resultado.
El proceso requiere calentar el cuerpo de la preforma sin deformar el cuello . Normalmente, la zona útil alcanza aproximadamente entre 95 y 120 °C , según el diseño y el material. Después, una varilla la estira verticalmente. Casi al mismo tiempo, el aire de alta presión expande el PET contra el molde. La presión suele trabajar entre 25 y 40 bar , aunque cada equipo necesita ajustes propios.
La experiencia en planta demuestra que no basta con mirar la producción por hora. Conviene revisar el consumo de aire , la estabilidad térmica y la facilidad de cambio de formato. Una botella con fondo irregular puede revelar un calentamiento desigual o una presión mal regulada. También importa secar correctamente la resina y conservar las preformas sin polvo ni humedad excesiva. Parece sencillo. No siempre lo es.
Al comparar máquinas, recomiendo observar el acceso a resistencias, válvulas y sensores. Un mantenimiento incómodo aumenta las paradas y los errores. Debo admitir que una velocidad elevada puede impresionar durante una prueba, pero perder valor si genera demasiados envases rechazados. La elección debería considerar producción real, soporte técnico, seguridad y disponibilidad de repuestos .



 08045479132

 Send Inquiry


 Send Inquiry
 Send SMS

